Balita
Home / Balita / Balita sa industriya / Automotive Interior Adhesive Selection: Pangunahing Pamantayan para sa Matibay na Trim Bonding
 Maghanap
 +86 178 5710 2305


Kapag ang isang panel ng pinto ay humiwalay mula sa substrate nito sa panahon ng 40,000 km na pagsubok sa tibay ng kalsada, ang bond line ay kadalasang ang unang bahagi ng kalidad na quarantine ng koponan. Para sa automotive interior adhesive, ang root cause ay bihirang isang parameter. Ito ay halos palaging isang hindi pagkakatugma sa pagitan ng adhesive chemistry, ang proseso ng aplikasyon, at ang environmental load na makikita ng assembly sa buhay ng serbisyo nito. Samakatuwid, ang pagpili ng automotive interior adhesive ay hindi isang simpleng desisyon na "piliin ang pinakamatibay na pandikit". Sa halip, ito ay isang pag-eehersisyo sa pagtutukoy na dapat magsimula sa eksaktong substrate, kagamitan sa pagpindot, tagal ng pag-ikot, at mga target na tibay ng paggamit.
Sa kabuuan ng pag-trim ng sasakyan, ang pinaka-pare-parehong mga pagkabigo ay nagmumula sa tatlong puwang: isang pandikit na hindi kayang tiisin ang init, isang bond na humihina pagkatapos ng humidity cycling, o isang window ng proseso na hindi tumutugma sa takt time ng assembly line. Sa artikulong ito, ibubuod namin ang mga praktikal na pamantayan na mahalaga para sa automotive interior bonding, at ipinapakita kung paano ang dalawang karaniwang proseso—trunk panel wrapping at interior heat pressing—ay tumatawag para sa iba't ibang katangian ng adhesive.
Automotive interior adhesives gumana sa ilalim ng mga kundisyon na hindi kailanman nakatagpo ng mga muwebles o packaging adhesive. Ang mga panloob na ibabaw sa isang saradong sasakyan ay maaaring makaranas ng mga temperatura sa ibabaw na higit sa 85°C sa sikat ng araw sa tag-araw, na sinamahan ng mga relatibong halumigmig na spike na umiikot araw-araw. Sa malamig na mga klima, ang parehong bono ay dapat ding magtiis sa mas mababa sa pagyeyelo na temperatura nang hindi nagiging malutong. Kasabay nito, nililimitahan ng panloob na espasyo ang mga emisyon. Ang mga VOC mula sa adhesive solvents o decomposition na mga produkto ay maaaring lumikha ng fogging sa windshield glazing at mag-ambag sa mga reklamo sa kalusugan, kaya ang mga detalye ng OEM ay lalong nagtatakda ng mahigpit na mga limitasyon sa paglabas.
Hindi tulad ng structural adhesive sa isang chassis joint, ang interior trim adhesive ay isang "soft" bond. May hawak itong tela, vinyl, leather, at foam sa mga panel ng pinto, mga headliner, mga tray ng pakete, at mga takip ng trunk. Ang pandikit ay dapat sapat na nababaluktot upang ma-accommodate ang mga pagkakaiba ng thermal expansion sa pagitan ng isang plastic substrate at isang textile top layer, ngunit sapat na malakas upang labanan ang mga puwersa ng pagbabalat at paggugupit sa panahon ng pagpupulong ng sasakyan at araw-araw na paggamit.
Bago mo ihambing ang mga datasheet ng produkto, i-lock down ang apat na pamantayan na magpapasya kung ang isang pandikit ay makakaligtas sa mga kondisyon ng produksyon at field. Ito ay ang paglaban sa temperatura, halumigmig na gawi sa pagtanda, antas ng paglabas, at pagkakatugma ng proseso.
| Criterion | Karaniwang kinakailangan | Bakit ito mahalaga |
|---|---|---|
| Panlaban sa init | Panatilihin ang lakas ng bono sa 80–90°C | Pinipigilan ang panel sagging o soft-slip sa ilalim ng sun exposure |
| Pagtanda ng kahalumigmigan | Walang makabuluhang pagkawala ng lakas pagkatapos ng 72h sa 50°C / 95% RH | Ginagaya ang monsoon at high-humidity market |
| Antas ng emisyon | Mababang VOC at mababang fogging sa bawat pamamaraan ng pagsubok ng OEM | Pinoprotektahan ang kalidad ng hangin sa cabin at visibility ng windshield |
| Window ng proseso | Open time tumutugma sa pagpindot o wrapping cycle | Nagbibigay-daan sa pare-parehong bono sa isang shift ng produksyon |
Ang mga pamantayang ito ay hindi opsyonal. Dapat na maipakita ng isang supplier ang data ng pagsubok para sa bawat isa, hindi lamang isang pangkalahatang label na "grado sa sasakyan". Sa pagsasagawa, nakita namin ang isang trunk panel adhesive na nabigo lamang pagkatapos ng 90 araw sa isang tropikal na klima. Ang produkto ay may isang malakas na paunang halaga ng balat, ngunit ang polymer backbone nito ay nasira sa ilalim ng matagal na kahalumigmigan, na naglalabas ng tela mula sa substrate.
Ang automotive interior bonding ay hindi isang solong proseso. Maaaring balutin ng isang planta ang isang matibay na takip ng puno ng kahoy na may karpet sa isang vacuum o pressure-assisted na operasyon, habang ang isa pang planta ay pumipindot ng insert na iniksyon na pinto na may pre-cut fabric stack. Ang bawat pamamaraan ay nagpapataw ng iba't ibang mga pangangailangan sa pandikit.
Sa pambalot ng trunk panel, ang isang pampalamuti na karpet o tela ay nakalamina sa isang nabuong board, kadalasang may proseso ng pagtulong sa presyon. Ang pandikit ay dapat magbigay ng instant tack, labanan ang sagging sa vertical na mga mukha, at tiisin ang temperatura na naabot ng natapos na bahagi sa trunk sa panahon ng pagpapatakbo ng sasakyan. Dahil ang lugar ng trunk ay hindi kinokontrol ng klima nang kasing-ingat ng cabin, maaaring mas mataas ang init at halumigmig na load. Ang isang napatunayang trunk panel wrapping adhesive ay nangangailangan ng isang formulation na nakakapit sa fibrous backing ng carpet at ang porous na ibabaw ng board nang sabay-sabay.
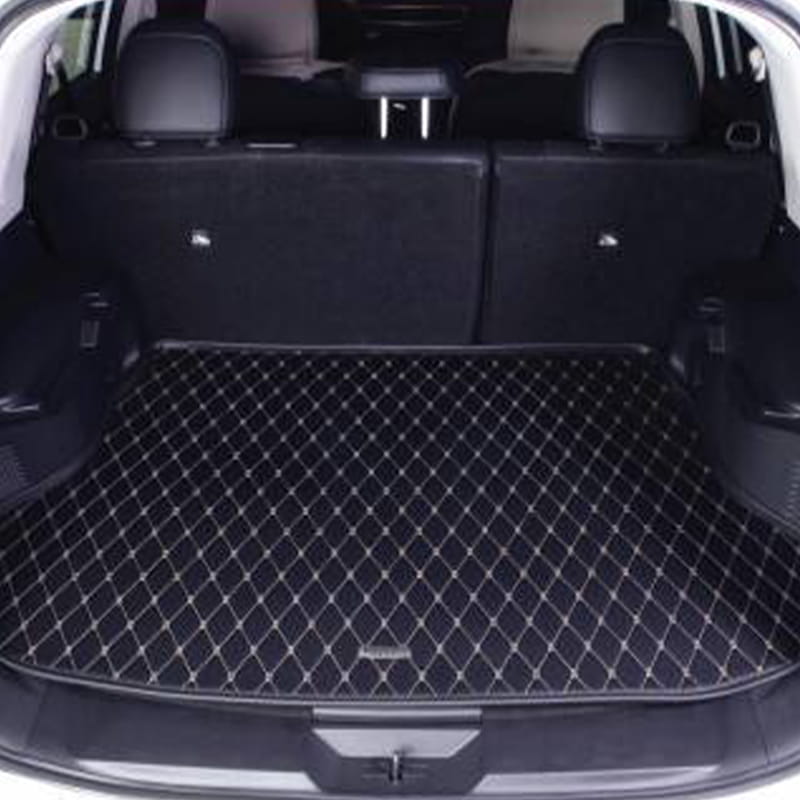 LM3817 Water-Based Adhesive para sa Automotive Trunk Panel Wrapping Water-based adhesive na may matibay na panimula at pangmatagalang tack, na idinisenyo para sa pagbubuklod ng carpet o tela sa mga trunk board. Hinahawakan nito ang fibrous backing at porous na ibabaw ng board habang lumalaban sa init at halumigmig na load, na sumusuporta sa pressure-assist lamination. Tingnan ang Produkto →
Ang mga panloob na trim heat press application, tulad ng mga laminated door panel o console insert, ay umaasa sa isang maikling ikot ng pagpindot na may parehong init at presyon. Ang pandikit ay lumilipat mula sa isang pelikula o likidong layer at gumagaling habang ang salansan ay sarado. Ang kritikal na pag-aari dito ay ang reactivity window: ang pandikit ay dapat na mabasa nang mabilis ang substrate at bumuo ng lakas bago magbukas ang pindutin, ngunit hindi gumagaling nang maaga na ang tela ay hindi maaaring lumipat sa lugar. Binabalanse ng dedikadong interior heat press adhesive ang bukas na oras at berdeng lakas upang mapanatiling mapagkumpitensya ang mga oras ng pag-ikot.
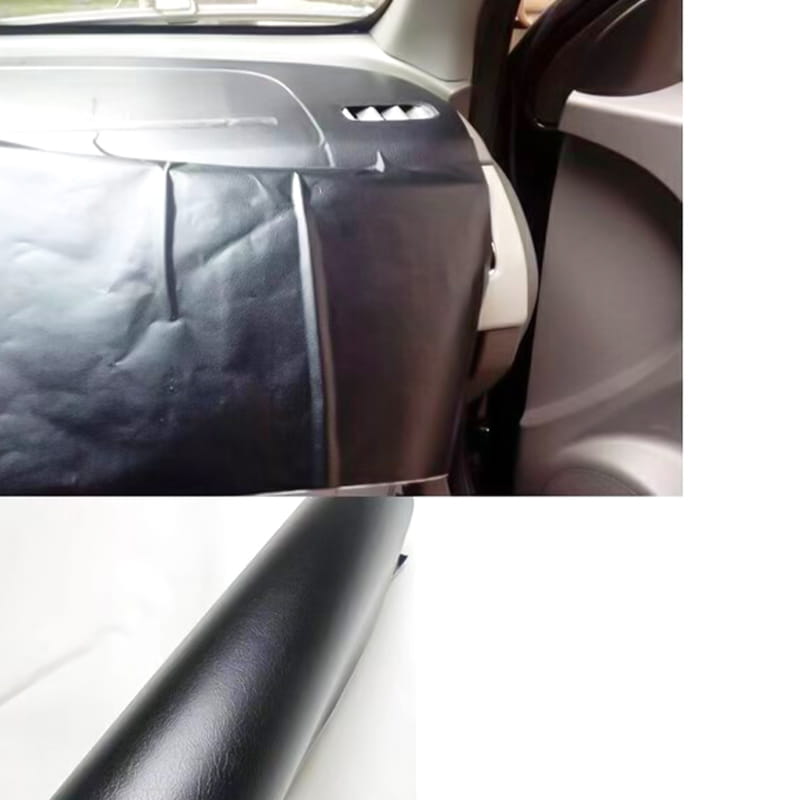 LM578 Adhesive para sa Automotive Interior Heat Press Lamination Low-activation-temperature adhesive na may mas mahabang oras ng bukas, na angkop para sa heat press lamination ng mga panel ng pinto o console insert. Mabilis itong nagkakaroon ng lakas ngunit nagbibigay-daan sa mga pagsasaayos ng tela, pagbabalanse ng oras ng pag-ikot at paglaban sa init hanggang 80°C. Tingnan ang Produkto →
Walang solong pandikit na gumagana sa bawat panloob na substrate, ngunit ang mga pagkakaiba ay mahuhulaan. Ang PVC at polyolefin films (PET, PP) ay may mababang enerhiya sa ibabaw. Nangangailangan sila ng pandikit na maaaring lumipat sa ibabaw o gumamit ng tackifying resin upang bumuo ng lakas ng bono. Ang mga substrate ng foam at tela ay sumisipsip ng pandikit, na nagpapataas ng paunang tack ngunit maaaring magdulot ng strike-through kung masyadong mababa ang lagkit. Kapag nag-aalok ang isang supplier ng automotive interior adhesive, tahasang tanungin kung aling mga substrate ang pinagtibay nito.
Sa aming serye, ang LM3817 na produkto ay idinisenyo para sa trunk panel wrapping, habang ang LM578 ay binuo para sa panloob na heat press operations. Ang mga pagkakaibang ito ay hindi mga label sa marketing; sumasalamin ang mga ito sa iba't ibang katangian ng polimer, crosslinker, at daloy na ginagawang angkop ang bawat sistema para sa sarili nitong proseso at hanay ng substrate.
Ang pinakamahalagang pagbabago sa automotive interior bonding sa mga nakaraang taon ay ang paghihigpit ng mga kinakailangan sa paglabas. Ang mga tagagawa ng orihinal na kagamitan ay naglalapat na ngayon ng mga internal na pamamaraan ng pagsubok para sa fogging, amoy, at kabuuang pabagu-bago ng isip na mga organikong compound. Ang mga pormulasyon batay sa solvent-borne na PVC o mga contact cement ay lalong mahirap na maging kwalipikado, habang ang water-based at hot-melt system ay nagiging mas madaling ma-access. Ang pagbabagong ito ay may direktang epekto sa pagbubuklod: ang isang mababang-emisyon na pandikit ay maaaring magkaroon ng ibang rheology, isang mas maikling oras ng bukas, o isang pangangailangan para sa na-adjust na temperatura ng aplikasyon.
Kapag nag-evaluate ka ng automotive interior adhesive, humiling ng emission test report na tumutugma sa OEM standard kung saan ka nagtatrabaho. Ang isang pangkalahatang SDS ay hindi sapat. Itanong din kung ang produkto ay sumusunod sa kasalukuyang mga pambansang pamantayan sa pangangalaga sa kapaligiran ng Tsina para sa mga pandikit, dahil ang mga linya ng produksyon na nagsisilbi sa mga programang domestic at export ay kadalasang kailangang lumipat ng mga formulation.
Ang tungkulin ng tagapagtustos ng pandikit ay higit pa sa paghahatid ng drum. Pumipili ka ng partner para sa process engineering, quality control, at environmental compliance. Narito ang mga praktikal na tanong na itatanong bago ka gumawa.
Ang pagpili ng isang malagkit ay hindi isang bagay ng paghahanap ng isang produkto na gumagana sa unang pagsubok. Ang isang maaasahang supplier ay magpapatakbo ng mga pagsubok sa prototype gamit ang iyong sariling mga substrate at magtala ng mga mode ng pagkabigo upang makagawa ka ng matalinong paghuhusga. Ito ay kung saan ang isang kumpanya na may mga pasilidad sa laboratoryo sa loob ng bahay at isang dedikadong pangkat ng serbisyo ay maaaring gumawa ng isang tiyak na pagkakaiba.
Magsimula sa proseso ng produksyon at end-use na kapaligiran. Kung ikaw ay nagbabalot ng mga panel ng puno ng kahoy, maghanap ng pandikit na may malakas na fiber anchoring at heat resistance. Kung pinindot mo ang mga panloob na pagsingit, i-optimize para sa basa at mabilis na lunas sa ilalim ng init. I-validate ang bawat kandidato laban sa halumigmig, init, at pamantayan sa paglabas bago mag-scale up.
Habang humihigpit ang mga regulasyon at nagiging mas kumplikado ang mga panloob na disenyo, ang bono ay hindi isang nakatagong kalakal-ito ay isang kritikal na interface. Gamitin ang gabay na ito kung paano nagbibigay ang automotive interior adhesive ng pangmatagalang koneksyon bilang teknikal na sanggunian, at makipagtulungan sa iyong supplier upang patakbuhin ang mga tamang pagsubok para sa iyong partikular na pagpupulong.


Copyright © Hangzhou Yihe New Materials Co, Ltd. Nakareserba ang mga karapatan.
Eco Friendly Glue Supplier $